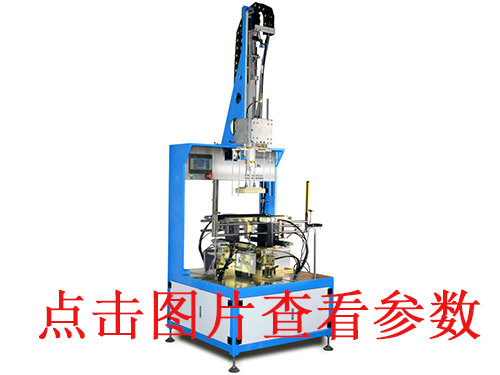
天地盖包盒机是用于自动制作天地盖纸盒的设备,能把面纸和灰板自动贴合、成型,常见于礼品盒、手机盒、化妆品盒等包装生产。天地盖包盒机批量生产批量容易出现:前几十个 OK,跑几百上千个后慢慢漂移、不良逐步变多,重点盯 “稳定性、一致性、环境、耗材磨损”。那么,下面小编给大家讲解一下:
1. 表面气泡、假粘(头号不良,很多是出仓后反弹起泡)
- 现象:盒面、侧面鼓泡,看着粘住,放几小时 / 隔天鼓起来;触感纸、金银卡、覆膜面纸高发
- 原因:
1)压泡压力不足、压泡保压时间不够,空气没排干净;压泡板不平、海绵垫老化塌陷
2)灰板含水率超标(建议≤12%),回南天灰板吸潮;车间湿度>75%,水性胶水分排不出去
3)胶量偏大、胶开放时间不匹配;面纸致密不透气(触感膜、PU),水汽闷在里面
4)成型时序不对:折入太慢,胶水提前表干,形成假粘
- 批量管控:首件留样;每 30 分钟抽样放 1 小时复测;车间温湿度尽量稳定在 22–26℃、RH50–60%;定期更换压泡海绵
2. 四角起皱、爆角、角位不方正、露灰边
- 现象:四个角褶皱、尖角爆线、折耳长短不一、边角露出灰板底色,高端 3C / 美妆盒直接判废
- 原因:
1)面纸裁片折耳余量不对、角部 45° 缺口开得不好;特种纸延展性差(厚特种纸、绒纸)更容易皱
2)折入铲刀时序不同步、单边压力偏大;模具磨损、定位偏移
3)灰板 V 槽压痕太深 / 太浅,折角回弹;灰板本身裁切大小公差大
- 管控:固定折耳余量参数;四角同步速度、铲刀行程锁参数;同一订单统一刀模,灰板来料抽检尺寸
3. 溢胶、脏盒、胶印(黑色、深色面纸致命)
- 现象:边角渗胶、胶渍印在面纸表面、指纹胶印
- 原因:胶阀喷胶过量、胶位偏出框;胶温不对、胶水过稀;折入挤压把胶水挤到表面;铲刀、夹具粘胶堆积,持续蹭脏后续盒子
- 管控:伺服胶量、喷胶范围锁定;定时擦拭胶头、折边铲刀;深色纸优先控制胶量,不要盲目加多胶
4. 缺胶、开胶、边角翘边
- 现象:侧边、角位粘不牢,成品存放一段时间后翘起来、脱边
- 原因:局部没喷到胶、胶断条;胶水温度低、粘度太高;折入时机太晚,胶水提前干了;面纸表面有硅油、脱模粉、油污
- 管控:定期检查胶泵、胶阀是否堵胶;来料面纸先做小批量粘力测试;水性胶 / 果冻胶按环境调温调稠度
5. 尺寸超差、盒型歪、上下盖配合松紧不稳定(客户自动包装线在意)
- 现象:同批次盒子长宽高不一致、对角不等(不方正);盖子有的很紧、有的松、盖不上、掉盖
- 原因:
1)模具松动、定位挡块磨损、视觉定位漂移(全自动款);伺服原点跑位
2)压泡压力波动,灰板被压缩量不一样;灰板吸水后膨胀变形
3)底、盖分开两台机生产,两套模具基准不一致
- 管控:每小时卡尺抽检长宽、对角、盖合间隙;全自动定期校正视觉标定;松紧度做标准样卡(阻尼参考)
6. 面纸跑位、套位偏移(烫金、UV、定位图案盒)
- 现象:logo、烫金图案偏左偏右、对角错位,一批里面偏移量慢慢变大
- 半自动:人工放料定位不稳定、挡块移位
- 全自动视觉款:光源衰减、反光、吸嘴吸力不稳、皮带打滑、面纸翘曲
- 管控:视觉定期标定、清理镜头灰尘;烫金 / 定位盒优先视觉款;面纸来料要平整,翘曲面纸先预处理
7. 压痕、压伤、划痕、铲刀刮花面纸
- 现象:盒面压泡板印、铲刀刮痕、边角压塌、表面划伤,特种纸、光面纸极容易显现
- 原因:压泡压力过大;压泡海绵硬 / 破损;铲刀位置过低、刀口毛刺;夹具、毛刷过硬
- 管控:压泡压力由小往上试,以无气泡为下限,不要超压;海绵垫定期更换;铲刀倒角打磨
8. 成品变形、翘曲(放一段时间才显现,客诉重灾区)
- 现象:盒子放仓库后拱面、侧边外张、四角翘起
- 原因:灰板、面纸含水率不一致,干湿收缩率不同;胶水水分大,干燥收缩应力不平衡;压泡后堆叠过高,自重压变形
- 管控:成品不能立刻重压堆叠;定型后分层放置、自然晾胶 4–8 小时再打包;回南天做好防潮
✅ 批量生产的标准化管控动作(非常实用)
1. 首件确认 + 封样:开机前、换纸、换胶、换模、温湿度大变时,首件全检,留存封样(放 1h 复测是否起泡翘边)
2. 定时巡检:每 30–60 分钟抽样:外观、尺寸、盖合松紧、是否有延迟起泡;记录压力、胶温、速度参数,不要随意改
3. 耗材点检:胶阀、胶管、铲刀、压泡海绵、皮带、吸嘴、光源,这些是批量不良的隐形源头,磨损是渐进式的
4. 来料前置管控:灰板含水率、面纸平整度、表面油污、裁切公差,包盒机很难挽回前端来料缺陷
5. 环境稳定优先:南方回南天是起泡、变形高发时段,条件允许配除湿;北方低温注意胶温,防止胶水快速表干假粘
6. 区分 “即时不良” 和 “延迟不良”:很多盒子刚出来很漂亮,几小时后才起泡翘边,只检在线成品会漏大量客诉
✅ 机型差异重点提醒
- 半自动:不良主要来自人工放料定位不一致,重点管控放料基准、工人手法
- 全自动视觉款:不良大多来自视觉漂移、吸料不稳、胶阀堵塞、时序漂移**,重点做定期标定、清洁维护
 服务咨询热线:136-4289-2201 张先生






 阿里