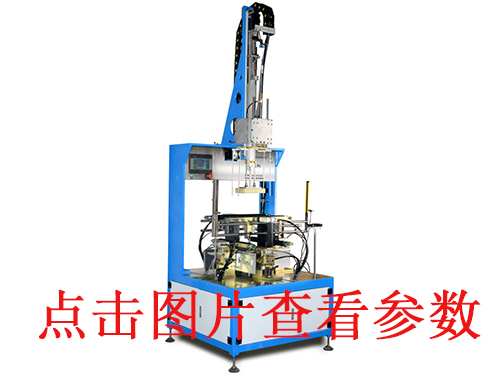
天地盖包盒机出现溢胶脏面现象:面纸边缘溢胶、胶水甩到盒正面、折边位置渗胶,成品表面胶印脏污;优先调机,再查胶水,zui后维护设备。下面小编给大家讲解一下:
一、快速排查顺序(由简到繁)
1. 胶量过大(常见原因)
- 原因:胶辊间隙调太大、供胶流量开太高,上胶超过面纸边缘;薄面纸、特种纸容易透胶。
✅处理:
调小胶辊间隙,胶量以刚好粘牢为准,能少不多;合格状态:摸面纸背面有均匀胶层,手指不粘胶。
降低胶泵供胶速度,减小胶辊转速。
胶辊两端加装挡胶板,防止胶水从辊两端甩出沾到面纸正面。
2. 胶水粘度 / 温度不对
- 原因:胶水太稀(加水过多)流动性太强;环境温度高,胶变稀容易溢流;胶水沉淀分层。
✅处理:
停止随意加水稀释白乳胶;胶水偏稀直接更换匹配面纸型号胶水。
带恒温胶桶机型:控制胶温,夏天适当降温;冬天升温保证流动性,不要过热。
胶桶搅拌持续开启,防止沉淀,上下粘度不一致。
3. 面纸、灰板定位偏差,包边对位不准
- 原因:视觉定位偏移、面纸走纸跑偏,上胶区域超出折边范围,包边时胶水被挤到正面。
✅处理:
重新校准视觉定位,修正面纸坐标,保证胶区只打在折边粘结区域,不要涂到成品可视面*。
检查飞达、输送带,面纸输送左右不跑偏;调平挡板。
灰板定位治具校准,灰板偏斜会造成包边挤压溢胶。
4. 折边、压泡机构压力过大
- 原因:折边气缸 / 伺服压边压力太大,挤压边缘,胶水被挤向盒外表面。
✅处理:
降低折边压力,压力刚好把面纸压实贴合即可,不要强压。
压泡压力微调,压力过大容易把边缘胶水挤出来。
检查折边刀、折边块是否磨损、有残胶凸起,刮蹭面纸带胶。
5. 胶辊磨损、残胶堆积,甩胶污染
- 原因:胶辊表面磨损、有固化积胶,转动时甩胶;胶路滴胶、接胶盘满了溢出来。
✅处理:
停机清洗胶辊、胶槽、挡胶板,固化残胶清理干净;胶辊磨损起坑直接更换。
检查胶管路接头、阀门是否滴漏;接胶盘定期排空。
每日班前班后清洗胶路,残胶是甩胶、脏面主要源头。
6. 物料问题(面纸 / 灰板)
面纸太薄、纸张疏松:胶水容易渗透,改用高固含量、慢渗型白乳胶,进一步减少胶量。
灰板尺寸偏大 / 裁切毛边:包边挤压空间不足,挤压溢胶;核对灰板开料尺寸。
二、已经溢胶的不良盒返修方法
1. 胶水未干:无尘软布蘸少量无水酒精轻擦胶渍;不能大量酒精,容易把印刷面擦掉色。
2. 胶水干透:轻刮,小心不要刮伤面纸;特种纸 / 充皮纸尽量不要溶剂擦拭,极易留印。
重点:优先控制机台从源头减少溢胶,返修只能少量救急,大批量返修成本很高。
三、预防措施(写进 SOP)
1. 换盒型、换面纸材质,必须先做小样试胶,确认胶量、粘度没问题再生产。
2. 每班定时清理胶辊、挡胶板、接胶盘;停机前把胶路清洗干净,防止胶水固化。
3. 车间温湿度稳定;高湿环境胶水干燥变慢,更容易挤压溢胶。
4. 首件必查:检查四边、四角有无溢胶、透胶,确认 OK 再批量生产。
 服务咨询热线:136-4289-2201 张先生






 阿里