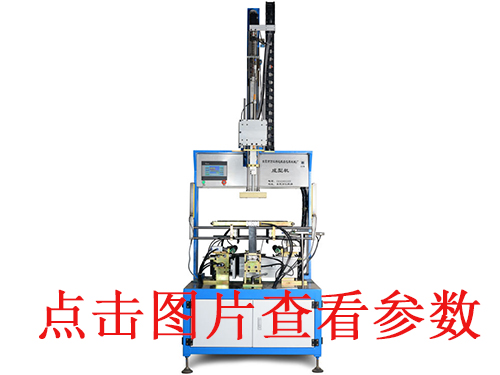
天地盖制盒机成型精度确认核心逻辑:不是看空转精度,必须【带料、额定速度、连续跑样】,重点测:图案对位、成品尺寸、四角方正度、天地盖配合间隙、重复稳定性。量具:0–150mm 数显游标卡尺、直角尺、塞尺、平板(大理石 / 钢化玻璃)。以下详细介绍一下天地盖制盒机的成型精度:
一、分 5 大检测项目 + 判定标准
1. 面纸与灰板定位对位精度(CCD 视觉机核心指标)
✅ 定义:印刷面纸的 LOGO、图案、十字线和灰板四边的相对偏差(彩印礼盒关键)
✅ 检测方法:
面纸做好对位标记(十字基准线),按正常工艺上机;
连续取样,**每盒测四边留白(面纸边缘到灰板边缘)**,对侧差值就是对位误差;
X、Y 方向 + 旋转角度都要测
✅ 公差参考:
- CCD 视觉全自动精品盒:**≤±0.15~0.2mm**(高端化妆品、首饰盒)
- 普通光电 / 半自动:**≤±0.4mm**(素面盒、鞋盒)
❌ 坑:很多厂家只测di一盒准,跑几十盒慢慢飘,**一定要测重复性**
2. 成品长宽高尺寸精度
✅ 检测:成品盒放平,四个角分别量长、宽、高,对比图纸理论尺寸
✅ 公差参考:
- 精品礼盒:±0.3mm
- 普通天地盒:±0.5~1.0mm
✅ 注意:灰板本身有厚薄公差,**验收前先确认灰板来料基准**,不要把板材误差算到机器头上
3. 盒角方正度(90° 直角)
✅ 检测:放在平整平板上,直角尺贴盒的内角 / 外角,塞尺测缝隙
✅ 合格:四角缝隙均匀,**zui大间隙≤0.2mm**;盒子平放不晃动、不翘角、无菱形(剪刀差)
现象:对角一长一短就是菱形,属于机械基准、模具没调好
4. 包边、折耳成型精度
- 四边折边宽度一致,同盒四边折边差值≤0.2mm
- 无露灰板、无折边起皱、角位无爆角、无局部鼓泡
- 包边贴合紧密,没有一边宽一边窄
5. 天盖 + 底盒配合间隙(zui终使用手感,客户直观)
✅ 检测:盖合上底盒,四边用塞尺测缝隙,前、后、左、右四个位置
✅ 常规精品盒:四边间隙均匀 0.5–1.0mm,四边差值≤0.2mm;
✅ 判定:盖子不卡、不松垮、不单边翘,开合顺滑,不会一边缝隙大一边贴死
这个是整机精度综合结果:定位、模具、折耳、压泡全部影响
二、标准测试流程(设备到货验收必做)
1. **物料固定**:用合同约定的灰板、面纸、胶水,不能换特别平整的样板料来 “表演”
2. **速度锁定**:按设备铭牌**额定稳定速度跑**,不能降速演示(低速精度会虚高)
3. **连续取样**:开机稳定后,连续取**20 个成品**(不要只测 3、5 个),编号,逐个记录数据
4. **统计两个指标**
- 单次zui大偏差
- 重复性(20 件数据波动范围):波动大 = 机器不稳,伺服 / 导轨 / 模具问题
5. **静置复测**:放 30 分钟(胶水初步定型)再复测一遍,排除胶水收缩带来的偏移
6. 不良统计:约定良品率(精品盒一般≥98.5%)
一句话:**单点准不算合格,连续一批稳定、波动小才是真精度**
三、两种机型的验收侧重点区分
1. **CCD 视觉全自动机**
重点:图案对位、重复定位稳定性;容易踩坑:镜头脏、光源变化、皮带打滑导致跑位,跑几十盒漂移
2. **半自动 / 机械定位款(无视觉)**
重点:尺寸、折边、方正;对位只能靠挡规,彩印图案对版能力弱,适合素面无印刷盒子
四、容易混淆、容易扯皮的边界(写进合同)
1. 灰板本身厚度不均、面纸受潮变形、胶水固化收缩 → 属于物料问题,不属于设备精度
2. 模具磨损、模具间隙不对 → 模具责任,不是主机精度
3. 气源不稳、吸风波动 → 配套问题,验收时空压机、冷干机必须正常配套到位
4. 温度湿度(东莞回南天)会影响面纸形变,高精度礼盒建议在恒温环境下验收
五、验收拒收条款(直接抄)
连续 20 件样品,出现下面任意一条,判定精度不达标:
1. 图案对位偏差持续超过约定公差
2. 盒方正度差、明显菱形,平放晃动
3. 天地盖四边间隙差>0.3mm,单边卡盒 / 单边缝隙过大
4. 折边宽窄波动大、批量露灰板、爆角
5. 越跑越偏(漂移),前 5 个准,后面偏差持续变大
六、快速自检小技巧(车间日常点检)
拿基准金样,叠放比对 + 卡尺抽测;视觉机型可以在屏幕直接看实时偏差数值,每班抽 10 盒记录。
 服务咨询热线:136-4289-2201 张先生






 阿里