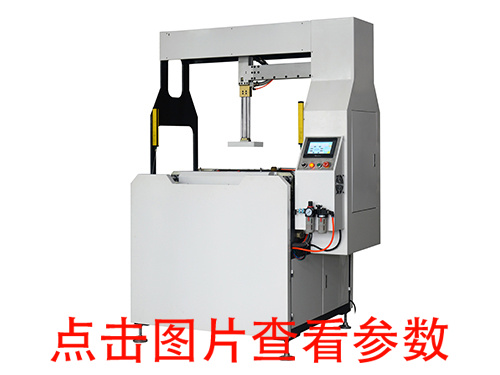
半自动天地盖成型机的验收要求分资料验收、硬件结构、气源电气安全、空机试车、带料试生产(核心)、精度与外观、售后配件,zui后附拒收判定标准;区分【机械定位款】和【视觉定位款】。前提:用你本厂实际物料试机:你常用灰板(1.0–3.0mm)、你车间的面纸(哑膜 / 亮膜 / 特种纸 / 铜版纸),不能只用厂家自带样板纸验收。下面跟着小编一起了解一下:
一、资料验收(先收资料,再试机)
1. 整机说明书、电气原理图、气动原理图、PLC 程序备份、操作手册
2. 主要部件合格证:伺服电机、PLC、触摸屏、气缸、调压阀、胶辊、温控表
3. 易损件清单(铲刀、胶辊、密封圈、吸风嘴、弹簧、轴承),注明配件型号、是否通用
4. 出厂检测报告、质保协议;模具图纸(如果含模具)
5. 培训记录:厂家上门培训,操作员学会调机、换模、简单故障排查
二、机架、机械结构验收
1. 机架:厚方管焊接,焊接牢固,无虚焊、变形;整机放水平地面,空载高速运行**无明显抖动、移位**
2. 模座、导向柱:导向顺滑无卡滞;上下模平行度良好,合模时四边间隙均匀,不偏磨
3. 折耳铲刀组件:
- 伺服款:四角独立伺服,每个角速度、压力、延时可单独调节;
- 纯气动款:调压独立、动作同步,不撞刀;
- 铲刀刀口平整无毛刺,热处理到位,试机不轻易卷边崩口
4. 脱模机构:顶杆同步,脱模平稳,不刮花面纸、不顶歪盒坯
5. 胶路系统:
- 胶辊圆度好、表面无划痕;上胶均匀,胶量连续可调;
- 带恒温胶盆:温控稳定,设定温度 ±2℃以内,胶水不结块、不拉丝;
- 胶盆、管路不漏胶,胶槽方便清洗
6. 吸风系统(定位吸风):吸力稳定,风量可调,吸风不忽大忽小
三、电气、气动、安全验收(强制项,不达标直接拒收)
1. 电源:220V 接线规范,走线整齐,带线槽,无裸露火线;接地可靠
2. 气动:配套三联件(调压、过滤、油雾);气源 0.5–0.7MPa 下,气缸动作稳定,无漏气;气管接头不漏气
3. 安全:
- 安全防护门,开门自动停机;
- 多处急停按钮,急停响应灵敏;
- 运动区域有警示标识;
4. 控制:触摸屏参数可以保存、调取多套配方;故障报警有文字代码,方便排查;计数功能正常
视觉定位款额外要求:相机固定牢固、光源可调;标定简单,标定后不会轻易跑焦;相机屏蔽外部灯光干扰
四、空机试车验收(不带料,连续跑 30 分钟以上)
1. 连续循环动作:合模、折耳、压泡、脱模整套时序不乱,无撞模、卡滞、异响
2. 各动作响应一致,无忽快忽慢;伺服电机无异常噪音、无过热
3. 温控、吸风、调压所有调节功能正常,参数保存后重启不丢失
五、带料试产验收(重要,合同一定要写)
测试条件
- 物料:本厂常规灰板 + 面纸;盒子选中小号、中大号各一套(大盒更容易大肚子、喇叭口)
- 气源稳定、胶水用车间在用白乳胶,环境为车间常温(不要在恒温展厅试)
- 连续稳定生产:**连续生产≥100 个**(不是挑着做十几个),分 3 批次抽检
成型品质标准(成品盒判定)
1. 方正度:盒子对角线误差 ≤0.3~0.5mm;不歪、不菱形
2. 四角:包角密实,**无爆角、无起皱、缺纸、虚包**;转角缝隙均匀
3. 侧边:无喇叭口、大肚子(外胀);高低盒、高盒重点查
4. 面纸:无气泡、鼓包、压痕;覆膜面纸不刮花、不拉丝
5. 包边:包边到位,无空边、开边、脱胶;溢胶可控,不会大量粘模
6. 脱模:取出顺畅,不粘模、不刮伤面纸
7. 良率指标(可写进合同)
- 普通铜版纸 / 哑膜盒:**良率≥97%**
- 特种纸、厚覆膜、薄灰板高难度盒:**良率≥93%**
因机器本身机械、时序、胶路问题造成次品才算;人工放料偏位、物料本身问题不算设备不良(视觉款可以放宽人工放料容错)
速度验收
在保证良率前提下,达到合同约定速度:半自动常规 12–22 个 / 分钟,不能牺牲良率硬冲速度。
六、模具验收(含模具时)
1. 铝模 / 木模表面抛光光滑,无毛刺;尺寸和图纸一致
2. 换模方便,定位销对位准,换模时间符合约定(一般≤15–25 分钟)
3. 模具多次合模不压伤、不刮面纸
七、出厂遗留问题 & 拒收红线(重点)
❌ 空载抖动大、导向柱间隙大、合模明显偏斜
❌ 持续撞刀、卡模、异响大
❌ 胶路持续漏胶、恒温失效,胶水拉丝严重
❌ 安全门、急停失效,接地不良
❌ 连续试产,设备原因次品持续超标,多次调试仍达不到约定良率
❌ 视觉款:反复标定,短时间内持续跑位、对位不准
八、验收收尾
1. 试机合格,双方签《设备验收单》,写明:良率、速度、试产物料型号、有无遗留问题
2. 遗留瑕疵写在验收单上,约定整改期限;整改完成再收尾款
3. 质保起算时间,以验收签字日为准(很多坑:发货就开始算质保)
 服务咨询热线:136-4289-2201 张先生






 阿里