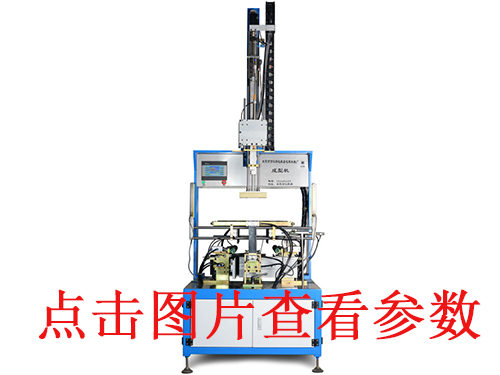
天地盖制盒机面纸褶皱主要分为三类:送纸阶段起皱、涂胶后拉伸褶皱、折边 / 四角成型褶皱,优先查胶水、送纸张力,再调折边时序与模具。那么,下面小编说明一下原因和解决方法:
一、胶水系统(常见诱因)
1. 胶量过大:胶水吸水让面纸纤维膨胀,纸边拉长,包边时挤压褶皱;薄面纸、艺术纸明显。
✅解决:调胶辊间隙,减少上胶量;只在包边出血区域上胶,面纸中间区域不上胶;胶液浓度适当调高,不要加水过度稀释。
判断标准:手摸涂胶区有粘性,不溢胶、不粘手。
2. 胶水干速不匹配:胶干太快,折边时已经固化拉皱;干太慢,面纸吸水延展,折边堆积起皱。
✅解决:冷胶更换快慢干型号;车间温湿度高用快干胶,低温干燥环境用慢干胶;热熔胶控制胶温。
3. 胶辊脏、结胶、两边胶厚不一致:单侧涂胶厚,单侧纸膨胀不一样,走纸一边松一边紧,形成斜皱。
✅解决:停机酒精清洗胶辊;胶辊磨损、变形直接更换;检查胶辊两端间隙,保证左右胶层均匀。
二、飞达 + 输送走纸张力(送纸阶段褶皱)
1. 飞达吸纸不稳、左右吸力不均**,面纸输送偏斜、单边拉扯,出现斜向褶皱。
✅解决:清理吸嘴、调节真空压力;左右吸嘴高度一致;分纸吹风调平衡,防止面纸单边被拉长。
2. 导纸辊 / 托纸皮带不平行、磨损,走纸张力左右不一致,纸张一边紧一边松。
✅解决:校正所有导纸辊平行度;皮带老化打滑、表面粘胶就更换;增加舒展压杆,让面纸平铺舒展,无拱起。
3. 面纸原材料问题:纸张受潮荷叶边、纸张本身松紧边、覆膜面纸受热伸缩。
✅解决:面纸提前恒温恒湿回潮;荷叶边纸不要上机;覆膜纸降低烘干温度;裁切保证面纸方正。
三、定位贴合工位(灰板压合阶段)
1. 灰板压下不同心、压头倾斜,压合瞬间面纸局部挤压堆皱。
✅解决:校准模具、压头水平;灰板盒胚尺寸精度要达标,盒胚变形、四角不方正会直接拉皱面纸。
2. 压合时序过快,胶水还未初步润湿,硬压拉伸面纸。
✅解决:适当延时,面纸上胶后预留短暂浸润时间,再下压灰板;适当降低整机速度试机。
四、折角、折边机构(四角 / 侧边褶皱,生产多)
核心原则:折边顺序不能乱,先折长边,再折短边;折刀压力均匀,不能强行硬推
1. 折刀时序错乱:短边先折,挤压长边耳朵,四角堆积褶皱。
✅解决:PLC 调整折边动作时序,标准:长边折边 → 四角打角(折耳) → 短边折边。
2. 折边刀压力过大、角度不对、刀口磨损,折边时挤压面纸纤维起皱;压力太小包不紧、后期起泡。
✅解决:减小折刀压力;修磨折边刀,刀口光滑无毛刺;折刀角度贴合盒胚侧壁,不要刮拉面纸。
3. 折边挡块位置偏移,面纸出血余量左右不均,余量多的一侧堆纸起皱。
✅解决:核对面纸出血尺寸,调整挡块,四边出血保持一致。
五、压泡机构(成型后表面褶皱 / 气泡连带皱)
压泡作用是赶出面纸与灰板之间空气,压泡压力不足 / 压泡时序不对,会形成气泡伴随褶皱。
✅解决:
- 压泡压力微调加大;
- 压泡动作放在**折边全部完成之后**;
- 压泡模具表面垫硅胶,压力均匀,避免单点高压压皱面纸。
六、环境因素
车间湿度大,面纸吸水变软延展;环境太干,面纸脆性大,折角处起皱。
✅控制车间湿度:55%~65%RHzui佳;避免热风直吹面纸输送平台。
快速简易排查流程(现场调机直接用)
1. 空载走面纸,不涂胶,看输送阶段会不会起皱 → 判断飞达、导辊、张力问题
2. 只涂胶、不压灰板,看涂胶后纸张是否单边膨胀起皱 → 判断胶水问题
3. 低速单循环试成型,观察褶皱出现在哪一个动作(压合 / 打角 / 折边),锁定机构
4. 降低机器速度试产,很多褶皱是高速下时序不匹配导致
常见褶皱现象快速定位
- 斜向贯穿褶皱:走纸偏斜、张力左右不一致、飞达吸力不平衡
- 四角位置褶皱:折角时序、折耳刀压力、灰板盒胚四角不方正
- 侧边包边位置褶皱:胶量偏大、折边刀动作太快、出血余量过大
- 面纸中间大面积褶皱:压泡压力不足、胶水干速不匹配
 服务咨询热线:136-4289-2201 张先生






 阿里