天地盖制盒机折烂面纸优先判断:是四角折耳位置撕破,还是四边包边位置撕裂,绝大多数是折耳铲刀动作问题 + 面纸太脆 + 灰板开槽不良。
调机原则:手动点动慢速试,不要直接全速跑,防止批量报废
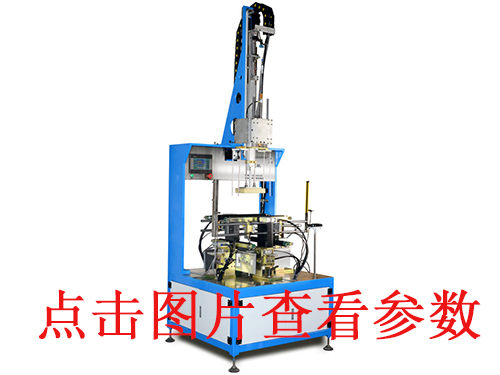
一、设备机械问题(车间多,优先查)
1. 铲耳刀(折耳刀)
铲刀刃口太锋利、有毛刺、崩口,直接割破面纸 → 用油石把刀口倒圆角,不要锐角;磨损严重直接更换铲刀。
铲刀位置过高 / 伸出量太大,铲刀提前硬顶面纸,强行拉扯撕裂。
✅调整:降低铲刀高度,铲耳行程减小;铲刀到达折耳位时,轻轻把耳朵折入,不能硬捅;伺服机可在触摸屏减小折耳伸出量、折耳提前量。
铲刀动作时序不对:铲耳动作太早,面纸还没有被灰板贴牢,面纸被强行拉扯扯破;或者铲耳动作滞后,面纸被绷紧。
✅调整:伺服凸轮时序延后 / 提前,等面纸贴合灰板到位后,再启动折耳。
2. 模具、毛刷、包边机构
模台、盒模高度不对,灰板顶起过高,面纸被过度拉伸。
折边毛刷过硬、压得太紧,拉扯面纸;毛刷位置偏斜,局部受力集中。
✅毛刷换成软毛刷,减小预压压力,毛刷只起到辅助归位,不能硬拉纸。
抱盒、折入速度太快,冲击撕裂面纸 → 降低成型速度,伺服机减小折入加速度。
3. 灰板开槽 / 贴角(很容易被忽略)
灰板四角开槽太深、开槽有毛刺、开槽尖角,折耳时尖角直接顶破面纸;开槽太浅,折耳折不动,强行弯折把面纸拉爆。
✅灰板开槽:开槽深度控制灰板厚度的 2/3,槽口要做小圆角,不能尖锐直角;灰板四角贴角要到位,不能有硬尖角。
二、面纸原材料与环境(干燥季节高频爆纸)
1. 面纸含水率太低(低于 6%),纸张变脆,覆膜纸更明显(秋冬车间常见)
✅改善:车间加湿,湿度维持 55%~65%;面纸提前回潮放置;覆膜面纸优先选延展性好的哑膜,UV 厚涂层面纸极易折爆。
2. 纸纹方向不对:折耳线垂直纸纹,纤维容易断裂;折痕尽量顺着纸纹方向。
3. 面纸覆膜有针孔、膜层脆、印刷油墨层太厚,弯折时膜先开裂,看起来像面纸折烂。
三、胶水与工艺因素
1. 胶水干得太快:面纸贴上去瞬间定型,折耳时没有延展性,一折就爆。
✅适当降低白乳胶固含量,或少量加水稀释;控制上胶量,不要局部缺胶。
2. 上胶不均、局部缺胶:面纸没有粘牢灰板,折耳时面纸悬空,受力拉扯撕裂。
四、分步排查顺序(现场实操流程)
1. 手动点动单循环,看撕裂发生在哪一步:铲刀接触瞬间撕破 = 铲刀问题;折入包边时拉裂 = 时序 / 速度 / 面纸拉伸
2. 检查铲刀:打磨圆角,消除毛刺,微调铲刀伸出量、高度
3. 检查灰板四角开槽,尖角打磨圆滑
4. 降低机器速度,调慢折耳动作,调整凸轮时序,让折耳动作柔和
5. 检查车间温湿度,面纸回潮
6. 测试小样:同一张面纸,手工折角,看是否爆纸;手工也爆,就是材料问题,不是机器问题
五、快速区分:是机器问题还是材料问题
- 手工把面纸包灰板,折四角也烂 → 面纸 / 灰板开槽问题
- 手工折完好,上机才烂 → 铲刀、时序、速度、模具问题
六、预防要点
1. 新批次面纸先做小批量试机,干燥天气提前加湿
2. 每班检查铲耳刀,保持刀口圆角光滑,禁止锋利刀口
3. 灰板开槽工序管控,四角必须圆角,禁止尖锐开槽
4. 伺服机不要盲目提速,折耳是容易爆纸的工位
 服务咨询热线:136-4289-2201 张先生










 阿里